
Un técnico de mantemento tensa a glándula nun vástago da válvula porque apareceu un pequeno goteo. Apretao un pouco máis, despois un pouco máis, ata que para o goteo. Tres semanas despois, a válvula é difícil de operar, o vástago está marcado e a embalaxe extruíuse. O técnico non entendeu que o axuste da glándula non é un simple procedemento de "apertar ata que deixe de filtrar". É unha operación de precisión que determina se oEmbalaxe de PTFEfuncionará tal e como está deseñado ou fallará prematuramente. Para un xestor de compras, o rendemento dunha embalaxe de PTFE non é só unha cuestión de especificación do material. Tamén se trata de como se instala e axusta a embalaxe no campo. A mellor embalaxe do mundo fallará se a glándula está demasiado ou pouco apretada.
Esta guía está escrita para compradores que buscan envases de PTFE para válvulas, bombas e outros equipos. Explicaremos por que é importante o axuste do prensaestopas, a física da compresión da empaquetadura, as consecuencias dun apretado excesivo e insuficiente, o procedemento de axuste correcto, as ferramentas e medidas que admiten o axuste adecuado e os criterios para avaliar un provedor de empaquetadura. Tamén proporcionaremos parámetros detallados do produto da nosa fábrica de Ningbo Kaxite Sealing Materials Co., Ltd. Tanto se estás equipando unha refinería, unha planta química ou unha central eléctrica, esta guía axudarache a comprender o papel do axuste das glándulas no rendemento da embalaxe de PTFE.
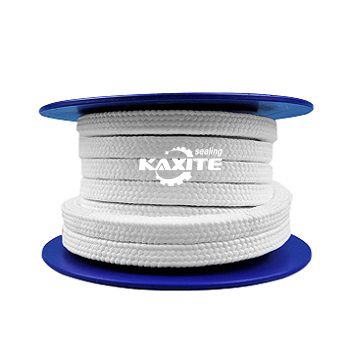
O axuste da glándula é o proceso de apertar o seguidor da glándula contra os aneis de empaquetadura dentro dunha caixa de prensaestopas. O prensaestopas é un anel metálico que comprime a empaquetadura, obrigándoa a expandirse radialmente e presionar contra o vástago e o orificio da caixa de prensaestopas. Esta presión radial é a que crea o selado. A cantidade de compresión está controlada polo par aplicado aos parafusos da glándula. Compresión moi pouca e a embalaxe non se selará. Demasiada compresión e a embalaxe xerará fricción, calor e desgaste excesivos. O axuste correcto crea un selo que é o suficientemente axustado como para evitar fugas sen causar fricción excesiva. A seguinte táboa resume o papel da glándula e da embalaxe.
| Compoñente | Función | Efecto do Axuste |
| Seguidor de glándulas | Comprime a embalaxe | Controla a presión radial sobre o talo |
| Parafusos prensaestopas | Aplique torque ao seguidor | Determina a forza de compresión |
| Aneis de embalaxe | Forma o selo | Deformar baixo compresión para encher o espazo |
| Tallo | Parte móbil | A fricción da embalaxe afecta o funcionamento |
| Caixa de recheo | Alberga a embalaxe | Proporciona o orificio contra o cal sela a embalaxe |
ÁsNingbo Kaxite Sealing Materials Co., Ltd., a nosa fábrica fabrica produtos de embalaxe de PTFE deseñados para funcionar de forma óptima dentro dun rango de compresión especificado. Proporcionamos aos nosos clientes pautas de instalación que inclúen o procedemento recomendado de axuste da glándula. O noso obxectivo é axudar aos nosos clientes a conseguir un rendemento de selado fiable cun mantemento mínimo.
A forza de compresión é a variable clave no rendemento da embalaxe de PTFE. Cando a glándula está apertada, os aneis de embalaxe comprimen axialmente. Debido a que o material de embalaxe é case incompresible en volume, a compresión axial forza o material a expandirse radialmente. Esta expansión radial presiona a empaquetadura contra o vástago e o orificio da caixa de prensaestopas, creando o selo. A relación entre a forza de compresión e o rendemento de selado non é lineal. A baixa compresión, o selado é insuficiente e prodúcese fugas. A compresión moderada, o selado é eficaz e a fricción é aceptable. A alta compresión, o selo é axustado, pero a fricción e a calor aumentan rapidamente, o que provoca desgaste e falla. A seguinte táboa resume o efecto da compresión no rendemento do empaquetado.
| Nivel de compresión | Rendemento de selado | Fricción e Calor | Resultado |
| Baixo | Insuficiente | Baixo | Fuga |
| Moderado | Eficaz | Aceptable | Selado fiable |
| Alto | Moi axustado | Alto | Desgaste e calor acelerados |
| Excesivo | Sobrecomprimido | Moi alto | Extrusión de embalaxe, corte de tallo |
Na nosa fábrica, deseñamos os nosos produtos de embalaxe de PTFE para ofrecer unha ampla xanela de funcionamento entre a mínima compresión necesaria para o selado e a máxima compresión que provoca unha fricción excesiva. Tamén ofrecemos recomendacións de compresión baseadas no diámetro do tronco, a presión e a temperatura. O noso obxectivo é axudar aos nosos clientes a conseguir a compresión óptima para a súa aplicación específica.
Apertura excesiva da glándula é a causa máis común de falla de empaquetado de PTFE. Cando a glándula está demasiado apertada, a forza de compresión supera a capacidade do material para deformarse elásticamente. A embalaxe faise dura e perde a súa resistencia. A fricción entre a empaquetadura e o vástago aumenta drasticamente, xerando calor que pode degradar o PTFE e danar o vástago. A alta presión radial pode facer que a embalaxe se extruia no espazo libre entre o vástago e a caixa de prensaestopas, provocando a perda de selado e un posible dano ao equipo. A seguinte táboa resume as consecuencias dun apretado excesivo.
| Consecuencia | Causa | Efecto |
| Aumento da fricción | Alta presión radial | Válvula difícil de operar, par maior |
| Xeración de calor | Fricción entre empaquetadura e vástago | Degradación de PTFE, puntuación do talo |
| Extrusión de embalaxe | A presión supera a forza do material | Perda do selo, danos na embalaxe |
| Desgaste de tallo | Acción abrasiva de empaquetado duro | Necesítase substitución do talo |
| Vida de embalaxe reducida | Efectos combinados da calor e do desgaste | Substitución frecuente, tempo de inactividade |
En Ningbo Kaxite Sealing Materials Co., Ltd., a nosa fábrica ofrece produtos de embalaxe de PTFE con alta resistencia á compresión e características de baixa fricción para reducir o risco de danos excesivos. Tamén ofrecemos instrucións de instalación claras que especifican o par máximo do prensaestopas para cada tamaño de embalaxe. O noso obxectivo é axudar aos nosos clientes a evitar o erro común de apretar demasiado.
Apertura insuficiente da glándula é menos común que apretar demasiado, pero é igualmente problemático. Cando a glándula non está o suficientemente apertada, a forza de compresión é insuficiente para expandir a empaquetadura radialmente contra o vástago. O selo está incompleto e prodúcese fugas. A fuga pode ser un goteo lento ou un fluxo continuo, dependendo da presión e das condicións de embalaxe. Ademais das fugas, un apretado insuficiente pode facer que a embalaxe se mova ou vibre, o que provoca un desgaste irregular e unha falla prematura. A seguinte táboa resume as consecuencias dun endurecemento insuficiente.
| Consecuencia | Causa | Efecto |
| Fuga | Presión radial insuficiente | Perda do produto, perigo de seguridade |
| Movemento de embalaxe | Embalaxe solta en caixa de recheo | Desgaste irregular, vibración |
| Ingreso de contaminación | O camiño de fuga permite aire e sucidade | Degradación da embalaxe |
| Compresión desigual | Glándula non cadrada | Desgaste localizado, fugas |
Na nosa fábrica, deseñamos os nosos produtos de embalaxe de PTFE para proporcionar un selado fiable coa compresión mínima recomendada. Tamén ofrecemos orientación sobre o procedemento correcto de axuste da glándula para axudar aos nosos clientes a conseguir un selado sen fugas sen apretar demasiado. O noso obxectivo é axudar aos nosos clientes a evitar apretar demasiado e insuficientemente.
O axuste correcto da glándula é un procedemento sistemático que require as ferramentas adecuadas e un enfoque coidadoso. O primeiro paso é asegurarse de que o prensaestopas estea limpo e de que os aneis de embalaxe están instalados correctamente. O segundo paso é apretar os parafusos da glándula a man ata que o seguidor entre en contacto coa embalaxe. O terceiro paso é apretar os parafusos de forma uniforme, en cruz, ao par recomendado. O cuarto paso é operar a válvula ou bomba e observar a fuga. Un lixeiro choro é normal durante o período de rodaxe. O quinto paso é apretar os parafusos en pequenos incrementos ata que a fuga se reduza a un nivel aceptable. O sexto paso é volver comprobar o axuste despois do período de rodaxe. A seguinte táboa resume este procedemento.
| Paso | Acción | Notas |
| 1 | Limpe a caixa de recheo e instale a embalaxe | Asegúrese de que os aneis estean escalonados e asentados |
| 2 | Aperte a man os parafusos da glándula | O seguidor contacta coa embalaxe |
| 3 | Apriete uniformemente nun patrón cruzado | Use unha chave dinamométrica |
| 4 | Operar e observar as fugas | Algúns choros son normais durante o robo |
| 5 | Apretar en pequenos incrementos | Reducir as fugas a un nivel aceptable |
| 6 | Volve comprobar despois do robo | Axuste segundo sexa necesario |
En Kaxite, a nosa fábrica ofrece pautas de instalación e axuste detalladas para os nosos produtos de embalaxe de PTFE. Tamén ofrecemos formación e soporte técnico para axudar aos nosos clientes a conseguir un correcto axuste da glándula. O noso obxectivo é axudar aos nosos clientes a maximizar o rendemento e a vida útil da súa embalaxe.
A avaliación dun provedor de embalaxe de PTFE require un foco na calidade do material, as características de compresión, as propiedades de fricción e o soporte técnico. O provedor debe utilizar materiais de PTFE de alta calidade que proporcionen un rendemento de compresión e selado consistente. Deberán proporcionar datos sobre o rango de compresión e as características de rozamento da súa embalaxe. E deben proporcionar soporte técnico para axudarche a seleccionar e instalar o paquete axeitado para a túa aplicación. A seguinte táboa resume os criterios de avaliación.
| Criterio de avaliación | Que buscar | Por que importa |
| Calidade do material | PTFE de alta pureza, densidade consistente | Asegura un selado e compresión fiables |
| Datos de compresión | Rango de compresión recomendado | Admite o axuste correcto da glándula |
| Propiedades de fricción | Baixo coeficiente de rozamento | Reduce a calor e o desgaste |
| Soporte técnico | Pautas de instalación, formación | Axuda a conseguir un correcto axuste |
| Experiencia do proxecto | Referencias en aplicacións similares | Demostra capacidade e fiabilidade |
Na nosa fábrica, levamos máis dunha década producindo envases de PTFE. Usamos PTFE de alta pureza e proporcionamos datos de compresión e fricción para os nosos produtos. O noso equipo técnico está dispoñible para axudar na selección, instalación e axuste da glándula. Convidámoste a que nos avalúes con respecto a estes criterios e que nos consideres como o teu socio para o envasado de PTFE.
A seguinte táboa ofrece os principais parámetros do produto para a nosa embalaxe de PTFE. Estas embalaxes son adecuadas para válvulas, bombas e outros equipos en aplicacións químicas, petroquímicas e de enerxía. A nosa fábrica tamén pode producir embalaxes personalizadas para cumprir requisitos específicos.
| Parámetro | Rango de especificación | Notas |
| Rango de tamaños | 3 mm - 25 mm | Sección transversal cadrada |
| Material | PTFE puro, PTFE con lubricante, PTFE con grafito | Seleccionado para a aplicación |
| Rango de temperatura | -200 °C a +260 °C | Depende da calidade do material |
| Rango de presión | Ata 200 bar | Depende da velocidade e do tamaño do talo |
| Rango de pH | 0-14 | Excepto metais alcalinos fundidos |
| Coeficiente de rozamento | 0,05 - 0,10 | Baixa fricción, redución do desgaste da punta |
| Rango de compresión | 15 % - 30 % | Recomendado para selado fiable |
| MOQ | 10 kg | Negociable para pedidos grandes |
| Tempo de entrega | 1 - 3 semanas | Depende da cantidade e da personalización |
Na nosa fábrica, fabricamos a nosa embalaxe de PTFE para cumprir estas especificacións e moito máis. Podemos personalizar o material, o tamaño e a embalaxe para atender ás súas necesidades específicas. O noso sistema de control de calidade inclúe a inspección das materias primas, a inspección en proceso e a inspección final antes do envío. O noso obxectivo é proporcionar aos nosos clientes unha embalaxe de PTFE de alta calidade que funcione de forma fiable cando se axusta correctamente.
Pregunta 1: Como ten que estar axustado a glándula nunha embalaxe de PTFE?
Resposta: a glándula debe estar o suficientemente axustada para evitar fugas visibles, pero non tan axustada como para que a válvula ou a bomba se fagan difíciles de operar. O axuste correcto conséguese apretando os parafusos da glándula uniformemente en pequenos incrementos mentres observa a fuga. Un lixeiro choro é normal durante o período de rodaxe. O intervalo de compresión recomendado para a maioría das empaquetaduras de PTFE é do 15% ao 30% da altura da empaquetadura. A nosa fábrica ofrece recomendacións de torque específicas para cada tamaño de embalaxe.
Pregunta 2: que ocorre se a glándula está demasiado apretada?
Resposta: apretar demasiado a glándula provoca fricción e calor excesivos, o que pode degradar a embalaxe de PTFE e marcar o tronco. A alta presión radial tamén pode provocar que a embalaxe se extruia no espazo libre, o que provoca perda de selado e danos no equipo. O apretado excesivo é a causa máis común de fallo prematuro da embalaxe.
Pregunta 3: que ocorre se a glándula está pouco apretada?
Resposta: O apretado insuficiente da glándula provoca unha presión radial insuficiente, o que provoca fugas. A fuga pode ser un goteo lento ou un fluxo continuo, dependendo da presión. Un apretado insuficiente tamén pode facer que a embalaxe se mova ou vibre, o que provoca un desgaste irregular. É importante apretar a glándula uniformemente e en pequenos incrementos para conseguir a compresión correcta.
Pregunta 4: Cantas veces se debe axustar a glándula?
Resposta: a glándula debe ser revisada e axustada despois do período inicial de rodaxe, normalmente despois das primeiras horas de funcionamento. Despois diso, a glándula debe ser revisada durante o mantemento rutineiro ou sempre que se observe unha fuga. A frecuencia depende da aplicación, das condicións de funcionamento e do material de embalaxe. A nosa fábrica pode proporcionar recomendacións específicas para a súa aplicación.
Pregunta 5: pódese axustar a glándula mentres o equipo está funcionando?
Resposta: Nalgúns casos, a glándula pódese axustar mentres o equipo está en funcionamento, pero só debe facelo persoal capacitado utilizando as ferramentas correctas e seguindo os procedementos de seguridade. Axustar o prensaestopas mentres o equipo está funcionando permite ao técnico observar o efecto sobre as fugas inmediatamente. Non obstante, para aplicacións de alta presión ou perigosas, pode ser necesario apagar o equipo antes de axustar o prensaestopas.
O axuste adecuado da glándula é esencial para o rendemento da embalaxe de PTFE porque controla a forza de compresión que crea o selado. A compresión moi pouca provoca fugas. Demasiada compresión provoca fricción, calor e falla prematura. O correcto axuste consegue un equilibrio entre selado e rozamento, prolongando a vida útil da embalaxe e do equipo. En Ningbo Kaxite Sealing Materials Co., Ltd., a nosa fábrica fabrica produtos de embalaxe de PTFE deseñados para funcionar de forma óptima dentro do rango de compresión recomendado. Ofrecemos directrices de instalación, recomendacións de torque e soporte técnico para axudar aos nosos clientes a conseguir un axuste correcto do prensaestopas.
Tanto se estás a procurar embalaxe para unha refinería, unha planta química ou unha central eléctrica, invitámosche a contactar connosco para discutir os teus requisitos. Podemos proporcionar mostras, datos técnicos e solucións personalizadas. O noso compromiso coa calidade e a satisfacción do cliente convertéronos nun socio de confianza para selar aplicacións en todo o mundo.
Contacte hoxe con Ningbo Kaxite Sealing Materials Co., Ltdpara discutir os seus requisitos de embalaxe de PTFE e descubrir como os nosos produtos e soporte técnico poden axudarche a conseguir un rendemento de selado fiable.