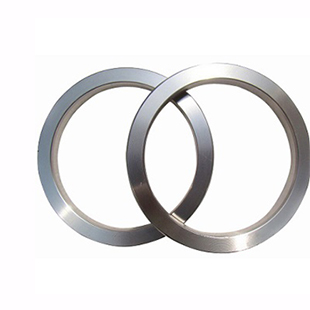

Nun gasoduto de alta presión ou nun hidrocraqueador de refinería, as unións con bridas deben conter fluídos a presións superiores a 400 bar e temperaturas que van desde a temperatura ambiente ata os 500 °C. A xunta que realiza esta función de selado non é unha folla branda e comprimible. É un anel de metal sólido, unha xunta de xunta de anel, que sella mediante un mecanismo fundamentalmente diferente do dunha xunta convencional. A xunta de xunta de anel non depende da elasticidade dun material de caucho ou grafito. Depende da aplicación precisa da precarga do parafuso para forzar un contacto metal a metal entre a xunta e a ranura da brida. A precarga do parafuso é a forza que activa o rendemento de selado da xunta. Sen unha precarga suficiente, a xunta de unión anular non se selará. Con precarga excesiva, a brida ou a xunta poden estar danadas. A precarga do parafuso é a variable crítica que determina o éxito ou o fracaso da unión.
A cuestión de como activa a precarga do parafuso o rendemento de selado da xunta de xunta de anel é unha cuestión de mecánica e ciencia dos materiais. A precarga do parafuso crea unha tensión de asento na xunta, facendo que se axuste á ranura da brida. O material da xunta debe ter a dureza correcta para deformarse lixeiramente e encher as irregularidades microscópicas na superficie do suco. A brida debe ser o suficientemente forte como para soportar a precarga sen ceder. E os parafusos deben axustarse nun patrón controlado para garantir unha distribución uniforme da carga ao redor do anel. Este artigo examinará a mecánica da precarga do parafuso, o deseño da xunta do anel, o papel da dureza da xunta e as consideracións prácticas para conseguir un selado fiable. Tamén proporcionaremos especificacións detalladas para o nosoJuntas de junta anularda nosa fábrica en Ningbo Kaxite Sealing Materials Co., Ltd.
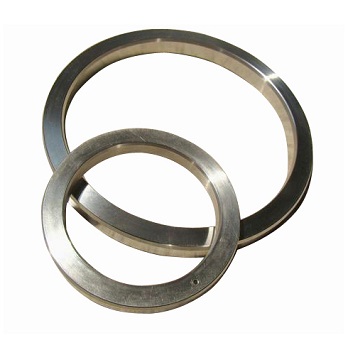
Unha xunta de junta anular é un elemento de selado metálico que se usa en xuntas con bridas de alta presión e alta temperatura. Está feito normalmente dun anel de metal sólido cunha sección transversal oval ou octogonal. A xunta está deseñada para encaixar nunha ranura mecanizada con precisión na cara da brida. Cando as bridas están atornilladas, a xunta comprímese entre as dúas ranuras, creando un selado metal a metal. O mecanismo de selado dunha xunta de anel é diferente do dunha xunta branda. Unha xunta suave sela conforme á superficie da brida e enchendo as irregularidades microscópicas. Unha xunta de xunta de anel sela deformando lixeiramente o metal e creando un contacto de liña coa ranura. A tensión de contacto na liña de contacto é extremadamente alta, o que crea un selado mesmo a presións moi altas. A seguinte táboa resume as principais características dunha xunta de xunta de anel.
| Característica | Descrición |
| Material | Ferro brando, aceiro carbono, aceiro inoxidable, Monel, Inconel |
| Sección transversal | Oval ou octogonal |
| Mecanismo de selado | Liña de contacto metal a metal |
| Clasificación de presión | Ata 10.000 psi (690 bar) e superior |
| Clasificación de temperatura | -200 °C a +850 °C (dependendo do material) |
| Estándares | API 6A, ASME B16.20 |
En Kaxite, a nosa fábrica fabrica xuntas de xunta de anel nunha variedade de materiais e tamaños para satisfacer os requisitos das aplicacións máis esixentes. Usamos mecanizado de precisión para garantir que as dimensións da xunta sexan precisas e que o acabado superficial sexa correcto. As nosas xuntas están certificadas segundo os estándares API 6A e ASME B16.20, o que garante que cumpren os máis altos niveis de calidade e fiabilidade.
A precarga dos parafusos é a tensión que se crea nos parafusos cando se apertan. É a forza que une as bridas e comprime a xunta. Sen a precarga do parafuso, as bridas non se manterían xuntas e a xunta non se comprimiría. A precarga do parafuso é o que activa o rendemento de selado da xunta de junta anular. Cando os parafusos están axustados, a forza de precarga transmítese a través das bridas ata a xunta. A xunta está comprimida contra a ranura, creando un contacto de alta tensión que sela a xunta. A cantidade de precarga determina a tensión de asento na xunta, que á súa vez determina a calidade do selado. Se a precarga é demasiado baixa, a tensión do asento será insuficiente e a xunta perderá. Se a precarga é demasiado alta, a brida ou a xunta poden ceder, provocando tamén unha fuga. A precarga do parafuso debe calcularse e controlarse coidadosamente para garantir un selado fiable. A seguinte táboa ilustra a relación entre a precarga do parafuso e a tensión do asento da xunta.
| Precarga do parafuso (kN) | Tensión de asento da xunta (MPa) | Rendemento de selado |
| 50 | 100 | Insuficiente; susceptible de filtrarse |
| 100 | 200 | Marxinal; pode filtrarse baixo presión |
| 150 | 300 | bo; selo fiable |
| 200 | 400 | Excelente; óptimo selado |
| 250 | 500 | Excesivo; risco de fluencia da brida |
Na nosa fábrica, ofrecémoslles aos nosos clientes recomendacións detalladas de parafuso para as nosas xuntas de anel. Especificamos a precarga do parafuso requirida, o patrón de aperte e os requisitos de lubricación. O noso equipo de enxeñería pode axudar no cálculo da precarga correcta para a súa combinación específica de brida e xunta. Tamén ofrecemos soporte técnico no lugar se é necesario.
A dureza da xunta de junta anular é un factor crítico no seu rendemento de selado. A xunta debe ser o suficientemente suave como para deformarse lixeiramente baixo a precarga do parafuso, axustándose á ranura da brida e creando un selado. Non obstante, tamén debe ser o suficientemente duro como para resistir a extrusión e manter a súa forma a alta presión. A dureza da xunta está determinada polo material do que está feita. O ferro brando é o material máis brando e máis utilizado. É axeitado para aplicacións de baixa presión e baixa temperatura. O aceiro ao carbono é máis duro e úsase para presións máis altas. O aceiro inoxidable é aínda máis duro e proporciona resistencia á corrosión. Monel e Inconel utilízanse para as aplicacións máis esixentes, onde se require alta resistencia e resistencia á corrosión. A seguinte táboa resume a dureza e as aplicacións típicas dos materiais comúns de xuntas de anel.
| Material | Dureza (HB) | Presión máxima (bar) | Aplicación típica |
| Ferro brando | 90-120 | 100 | Auga a baixa presión, vapor |
| Aceiro carbono | 120-150 | 250 | Petróleo e gas, industria en xeral |
| Aceiro inoxidable 304 | 150-180 | 400 | Química, petroquímica |
| Aceiro inoxidable 316 | 150-180 | 400 | Ambientes corrosivos |
| Monel | 150-200 | 500 | Auga de mar, alta temperatura |
| Inconel | 180-250 | 690 | Alta temperatura, alta presión |
ÁsNingbo Kaxite Sealing Materials Co., Ltd., fabricamos xuntas de xuntas en todos estes materiais. Tamén ofrecemos unha gama de niveis de dureza dentro de cada material para adaptarse a diferentes aplicacións. O noso equipo de enxeñeiros pode axudarche a seleccionar o material e a dureza adecuados para os teus requisitos específicos.
A ranura da brida é a zona retraída da cara da brida na que se coloca a xunta de unión do anel. As dimensións e o acabado superficial da ranura son fundamentais para o rendemento de selado da xunta. A ranura debe mecanizarse con tolerancias precisas para garantir que a xunta estea correctamente asentada e que a tensión de contacto sexa uniforme. O ángulo do suco, a profundidade do suco e o ancho do suco afectan ao rendemento de selado. O acabado superficial do suco debe ser o suficientemente liso como para permitir que a xunta se deforme e enche as irregularidades microscópicas, pero non tan lisa como para que a xunta non poida agarrar a superficie. A táboa seguinte resume os principais parámetros de ranura para xuntas de xunta de anel estándar.
| Parámetro | Especificación | Importancia |
| Ángulo de ranura | 23° ± 1° (óvalo); 23° ± 1° (octogonal) | Asegura un asento e un contacto adecuados |
| Profundidade do suco | Segundo API 6A / ASME B16.20 | Asegura que a xunta estea totalmente capturada |
| Ancho de ranura | Segundo API 6A / ASME B16.20 | Asegura o encaixe da xunta sen exceso de espazo libre |
| Acabado superficial (Ra) | 1,6 - 3,2 µm | Permite a xunta adherir e selar |
| Planitude | 0,05 mm por 100 mm | Asegura unha tensión de contacto uniforme |
Na nosa fábrica, podemos proporcionar soporte técnico no deseño e mecanizado de ranuras de bridas. Tamén ofrecemos un servizo de inspección de ranuras para verificar que a ranura cumpre os requisitos da norma aplicable. Isto é importante porque unha ranura desgastada ou danada pode evitar que incluso unha xunta nova se sele correctamente.
O cálculo da precarga do parafuso é un paso crítico no deseño e montaxe dunha xunta de junta anular. A precarga debe ser suficiente para crear a tensión de asento requirida na xunta, pero non tan alta como para ceder a brida ou os parafusos. O cálculo ten en conta a tensión de asento da xunta, as dimensións da brida, o tamaño e o material do parafuso e a presión e temperatura de funcionamento. A precarga calcúlase normalmente utilizando o código de caldeiras e recipientes a presión ASME ou o estándar equivalente. Unha vez calculada a precarga, debe aplicarse aos parafusos de forma controlada. Normalmente, isto faise usando unha chave dinamométrica ou un tensor hidráulico. Debe seguirse o patrón de aperta para garantir unha distribución uniforme da carga. A táboa seguinte resume os pasos clave na aplicación da precarga do parafuso.
| Paso | Acción | Finalidade |
| 1 | Limpar e inspeccionar a brida e a ranura | Asegúrese de que non hai restos nin danos |
| 2 | Lubrique os parafusos e as caras das porcas | Reducir a fricción e garantir unha precarga consistente |
| 3 | Aperte os parafusos nun patrón en estrela ao 30% do par obxectivo | Asenta a xunta e aliña as bridas |
| 4 | Aperte os parafusos nun patrón en estrela ao 60 % do par obxectivo | Comprimir gradualmente a xunta |
| 5 | Aperte os parafusos nun patrón en estrela ao 100 % do par obxectivo | Lograr a precarga final |
| 6 | Comprobe o par despois de 24 horas | Compensa o fluído e a relaxación |
En Ningbo Kaxite Sealing Materials Co., Ltd., ofrecémoslles aos nosos clientes procedementos de parafuso detallados para as nosas xuntas de anel. Tamén ofrecemos formación e soporte in situ para garantir que a precarga se aplique correctamente. O noso obxectivo é axudar aos nosos clientes a conseguir un selo fiable cada vez.
As especificacións clave para unha xunta de xunta de anel inclúen o tamaño da xunta, a clase de presión, o material, o tipo de sección transversal e a dureza. A seguinte táboa ofrece un resumo das especificacións típicas das nosas xuntas de junta anular.
| Especificación | Rango | Notas |
| Tamaño | 1/2" a 36" | Segundo API 6A / ASME B16.20 |
| Clase de presión | Clase 150 a Clase 2500 | Tamén presións API 6A |
| Material | Ferro brando, aceiro carbono, SS304, SS316, Monel, Inconel | Seleccionado en función da aplicación |
| Tipo de sección transversal | Oval (R), octogonal (RX), de alto rendemento (BX) | Seleccionado en función da presión e do suco |
| Dureza | Por norma de material | Seleccionado en función do material da brida |
| Acabado superficial | Ra 1,6 - 3,2 µm | Asegura un asento axeitado |
| Estándares | API 6A, ASME B16.20, DIN 2693 | Cumprimento das normas internacionais |
Na nosa fábrica, fabricamos xuntas de anel para cumprir estas especificacións e moito máis. Podemos personalizar a xunta para adaptala aos requisitos específicos do proxecto, incluíndo materiais especiais, tamaños especiais e seccións transversais especiais. O noso equipo de enxeñería pode axudar co proceso de selección e proporcionar datos técnicos detallados para o seu proxecto.
Pregunta 1: Cal é a precarga de parafuso recomendada para unha xunta de junta anular?
Resposta: a precarga recomendada do parafuso depende do tamaño da xunta, da clase de presión, do material da xunta e do material da brida. Normalmente calcúlase utilizando o código de caldeiras e recipientes a presión ASME ou o estándar equivalente. A precarga debe ser suficiente para crear o esforzo de asentamento necesario na xunta sen ceder a brida nin os parafusos. En Ningbo Kaxite Sealing Materials Co., Ltd., ofrecemos recomendacións detalladas de parafuso para cada unha das nosas xuntas de anel.
Pregunta 2: pódese reutilizar unha xunta de xunta de anel?
Resposta: En xeral, non se debe reutilizar unha xunta de xunta de anel. Cando a xunta está comprimida, defórmase plásticamente para axustarse ao suco. Esta deformación é permanente e a xunta non volverá á súa forma orixinal. A reutilización dunha xunta de junta anular pode producir unha fuga porque a xunta non se selará correctamente a segunda vez. O estándar da industria é substituír a xunta cada vez que se abre a xunta. A nosa fábrica recomenda utilizar unha xunta nova para cada montaxe.
Pregunta 3: Cal é a diferenza entre unha xunta de anel ovalada e unha octogonal?
Resposta: a xunta ovalada (tipo R) ten unha sección transversal redondeada e úsase en aplicacións estándar. A xunta octogonal (tipo RX) ten unha sección transversal plana que proporciona un selado máis eficiente a presións máis altas. A xunta octogonal require un deseño de ranura diferente ao da xunta ovalada. A elección entre ambos depende da clase de presión e da ranura da brida. O noso equipo de enxeñería pode axudarche a seleccionar o tipo axeitado para a túa aplicación.
Pregunta 4: como podo saber se a xunta de anel ten fugas?
Resposta: Os signos dunha xunta de xunta de anel con fugas inclúen fluído ou gas visible que escapa da unión, unha caída na presión do sistema e a presenza dun asubío. Se sospeita dunha fuga, a xunta debe despresurizarse e inspeccionarse inmediatamente. A xunta debe ser substituída e a ranura da brida debe ser inspeccionada por danos. As fugas poden ser perigosas, especialmente en servizos de alta presión ou tóxicos, polo que nunca se deben ignorar.
Pregunta 5: Cal é o patrón de aperte correcto para unha brida de xunta de anel?
Resposta: O patrón de aperte correcto é un patrón en estrela, onde os parafusos se axustan nunha secuencia cruzada. Os parafusos deben apertarse en varias etapas, normalmente 30 %, 60 % e 100 % do par obxectivo. Isto garante que a xunta estea comprimida uniformemente e que as bridas permanezan paralelas. Despois do aperte inicial, o torque debe comprobarse despois de 24 horas para compensar a fluencia e a relaxación. En Ningbo Kaxite Sealing Materials Co., Ltd., fornecemos procedementos de axuste detallados para as nosas xuntas de anel.
A precarga do parafuso é a forza que activa o rendemento de selado dunha xunta de junta anular. Sen unha precarga suficiente, a xunta non pode deformarse e crear o contacto de alta tensión que é necesario para selar xuntas de alta presión e alta temperatura. A precarga do parafuso debe calcularse, aplicarse e controlarse coidadosamente para garantir un selado fiable. O material da xunta, a ranura da brida e o procedemento de parafuso desempeñan un papel no desempeño do selado. En Ningbo Kaxite Sealing Materials Co., Ltd., a nosa fábrica ten a experiencia e a experiencia para fabricar xuntas de anel que cumpran os requisitos máis esixentes. Usamos materiais de alta calidade, mecanizado de precisión e probas rigorosas para garantir que cada xunta que producimos ofreza un rendemento fiable. Tamén ofrecemos soporte técnico integral para axudar aos nosos clientes a conseguir un selo exitoso.
Tanto se estás deseñando un novo sistema de alta presión como se estás mantendo un xa existente, invitámosche a contactar co noso equipo técnico para comentar os teus requisitos. Podemos proporcionar especificacións do produto, recomendacións de parafuso e asistencia in situ. O noso compromiso coa calidade e a satisfacción do cliente convertéronos nun socio de confianza para selar aplicacións en todo o mundo.
Contacte hoxe con Ningbo Kaxite Sealing Materials Co., Ltdpara discutir os seus requisitos de xunta de anel e descubrir como os nosos produtos poden garantir un selado fiable nas súas aplicacións máis esixentes.